

Abstrakcyjny
Ogólny proces kucia na zimno wału przekładni parasolowej zapewniony przez niniejszy wynalazek dotyczy dziedziny mechanicznej obróbki metali i tłoczenia metali zasadniczo bez cięcia, zwłaszcza ogólnej metody precyzyjnego formowania plastycznego wału przekładni parasolowej. Etapy procesu są następujące: najpierw okrągłe pręty stalowe są piłowane, następnie sferoidyzowane i wyżarzane, następnie następuje obróbka i obróbka kęsa, po czym następuje zmydlanie fosforem. Następnie część wału jest wytłaczana, a szorstka część zęba jest wstępnie spęczana do kształtu kulistego, po czym następuje wyżarzanie sferoidalne i zmydlanie fosforem. Na koniec zęby są wytłaczane w odpowiedni kształt, a kwadrat jest wytłaczany w odpowiedni kształt. Stosując sposób przewidziany w niniejszym wynalazku, metalowy opływ produktu jest w sposób ciągły rozłożony w swoim kształcie, a struktura wewnętrzna jest gęsta, dzięki czemu powierzchnia zębów przekładni stożkowej jest bardziej odporna na zużycie i trwała. Wytrzymałość wału jest ponad dwukrotnie większa niż w oryginalnym procesie produkcyjnym. Tymczasem, ze względu na brak strat materiału podczas procesu kucia na zimno od kęsa do gotowego produktu, oszczędza materiały i zmniejsza zużycie energii w porównaniu z procesami obróbki skrawaniem. Dzięki zastosowaniu zaawansowanego oprogramowania do modelowania 3D do kucia na zimno podczas opracowywania nowych produktów, zaoszczędzono znaczną ilość czasu potrzebnego na opracowywanie form i debugowanie, co zmniejsza koszty rozwoju.
Opis
Proces kucia zimnego dla wału przekładni parasolowych jako całości
pole techniczne
Niniejszy wynalazek dotyczy pola metalowego przetwarzania mechanicznego i tłoczenia metalu przy minimalnym cięciu, szczególnie do metody zintegrowanej precyzji tworzyw sztucznych tworzenia wałków zębatkowych.
Technologia tła
Istnieją dwie metody przetwarzania istniejących wałek zębatego stożkowego: pierwszą metodą jest złożenie przetworzonego koła stożkowego na przetworzonym wale. Metody montażu mogą obejmować dopasowanie zakłóceń, dopasowanie Spline, płaski klucz ze sprężyną na sprężynie itp. Głównymi wadami wału przekładniowego przetworzonego przez tę metodę są niskie wytrzymałość transmisji, a metoda procesu ma również wady wysokich materiałów eksploatacyjnych i zużycia energii ; Drugim typem jest technologia przetwarzania zintegrowania wałów przekładni parasolowych. Głównymi wadami wałków przekładni parasolowych przetworzonych tą metodą są zmniejszone dokładność, niską wydajność i niższą wytrzymałość odlewów w porównaniu z częściami obrabianymi. Ponadto powyższe dwie metody przetwarzania mają również wady, takie jak długi czas rozwoju produktu i wysokie koszty rozwoju.
SUmmary z wynalazku
Celem niniejszego wynalazku jest przezwyciężenie wyżej wymienionych wad i zapewnienie zimnego procesu kucia wałów przekładni parasolowych o dobrej odporności na zużycie i wysokiej wytrzymałości transmisji.
Rozwiązaniem technicznym niniejszego wynalazku jest ogólny proces kucia na zimno wału przekładni parasolowej, który obejmuje następujące etapy: najpierw cięcie, następnie sferoidyzacja i wyżarzanie, następnie obróbka skrawaniem i obróbka kęsa, następnie obróbka zmydlaniem fosforu, a następnie normalizacja wytłaczanie części wału, wstępne spęczanie grubej części zęba, wyżarzanie sferoidyzujące i obróbka zmydlania fosforu, następnie formowanie zębów przez wytłaczanie i wreszcie wytłaczanie kwadratowe formowanie.
Stosując powyższe rozwiązanie techniczne, materiał metalowy poddaje się działaniu ciśnienia we wnęce formy w temperaturze pokojowej, aby mógł płynnie i formować się. Metalowy opływ jest równomiernie rozłożony zgodnie ze swoim kształtem, a struktura wewnętrzna jest gęsta, dzięki czemu powierzchnia zęba przekładni stożkowej jest bardziej odporna na zużycie i trwała. Wytrzymałość wału jest ponad dwukrotnie większa niż w oryginalnym procesie produkcyjnym. Jednocześnie, ze względu na minimalne straty podczas procesu kucia na zimno od kęsa do gotowego produktu, oszczędza materiały i zmniejsza zużycie energii w porównaniu do procesów obróbki skrawaniem. Dzięki zastosowaniu zaawansowanego oprogramowania do symulacji formowania 3D w celu symulacji kucia na zimno podczas opracowywania nowych produktów, zaoszczędzono znaczną ilość czasu potrzebnego na opracowywanie form i produkcję próbną, redukując koszty rozwoju.
Załączony opis obrazu
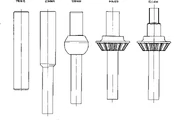
Rysunek 1 pokazuje zmianę kształtu produktu podczas przetwarzania niniejszego wynalazku.

Ryc. 2 pokazuje schemat blokowy niniejszego wynalazku.
Niniejszy wynalazek zostanie opisany szczegółowo w odniesieniu do załączonych rysunków.
Konkretna metoda implementacji
Na podstawie właściwości produktu: twardość HRC36-47.5
Wytrzymałość na rozciąganie 1150-1540 Newtonów na milimetr kwadratowy
Parametry techniczne produktu to: moduł przekładni parasolowej 4
Liczba zębów 12
Kąt nacisku 20 stopni
Kąt osi 90 stopni
Biorąc za przykład ogólny proces kucia na zimno wału przekładni parasolowej z poziomem precyzji (GB11365-89/8).
Po pierwsze, w oparciu o oprogramowanie do formowania symulacji 3D, proces kucia zimnego jest symulowany, a tworzenie pleśni i przygotowanie materiału. Surowiec do wału przekładni parasolowych w tym wykonaniu wynosi 20CRMNTI Okrągły stalowy materiał. Kroki procesu to:
1. Wytnij okrągłe pręty stalowe 20CrMnTi i upewnij się, że masa surowca jest o 8-12% większa od masy gotowego produktu po cięciu;
2. Wykonaj wyżarzanie sferoidalizacji na surowcu puste, kontroluj temperaturę ogrzewania do 720 stopnia -740, przytrzymaj przez godziny 3-4, ochłodzić go w piecu do mniejszej lub równej 500 stopni, a następnie 500 stopni, a następnie równy 500 stopni, a następnie równy 500 stopni, a następnie równy 500 stopni Air Ośpisz go z pieca. Kontrolować twardość wyżarzania do 70-85 hrb;
3. Obróbka surowców w celu usunięcia powierzchniowej warstwy tlenku i zapewnienia, że masa surowca jest zgodna z masą gotowego produktu;
4. Specyficzna metoda obróbki saponizacji fosforu jest następująca: mycie kwasu w temperaturze ciekłej 50-60 dla 5-10, płukanie wody przez 1-2; Fosfor się temperatury cieczy w 70-80 dla 10-15 minuty, spłucz z czystą wodą przez 1-2 minuty; Saponizacja temperatury cieczy w 80-95 dla 8-10;
5. Pozytywny wał wytłaczający służy do utworzenia wału wału przekładni parasolowego oraz kontrolowanych są wymiary średnicy i długości głowicy wału. Średnica wynosi 0. 2-0. 5 mm mniejsza niż gotowa średnica produktu, a długość jest 1-2 mm krótsza niż długość gotowego produktu;
6. Wstępne spęczenie zębów przekładni na kształt kulisty, kontrolując średnicę i długość główki wału, a także ciężar części kulowej spęczającej, aby średnica główki wału odpowiadała rozmiarowi gotowego produktu, z zastrzeżeniem długość następnego procesu wydłużania wytłoczki kwadratowej i zapewnienie, że ciężar spęczającej części kulowej będzie 5-10% większy niż ciężar gotowych zębów przekładni;
7. Wyżarzanie sferoidyzacyjne, kontrolowana temperatura ogrzewania 720 stopni -740 stopni, utrzymywanie przez 3-4 godzin, chłodzenie w piecu do temperatury mniejszej lub równej 500 stopni, a następnie chłodzenie powietrzem z pieca, kontrolowane wyżarzanie twardość 70-85HRB;
8. Specyficzna metoda obróbki saponizacji fosforu jest następująca: mycie kwasu w temperaturze ciekłej 50-60 dla 5-10, płukanie wody przez 1-2; Fosfor się temperatury cieczy w 70-80 dla 10-15 minuty, spłucz z czystą wodą przez 1-2 minuty; Saponizacja temperatury cieczy w 80-95 dla 8-10;
9. Regularnie sprawdzaj chropowatość i prawidłowość powierzchni zębów koła zębatego po wytłoczeniu kształtowym profilu zęba koła stożkowego. W przypadku ciągnięcia przekładni lub nadmiaru materiału na dolnej powierzchni zęba należy w odpowiednim czasie naprawić lub wymienić formę;
10. Kwadratowa główka w górnej części przekładni parasolowej jest przetwarzana metodą wytłaczania redukcyjnego, a średnica i długość kwadratu są kontrolowane w celu spełnienia wymagań dotyczących wielkości gotowego produktu.
2024 4 grudniaTydzień Rekomendacja produktu WBM:
Kulki ze stali o wysokiej zawartości chromu:
G5, G10, G16 Nasza Chrome Ball zwykle produkuje zgodnie z GBT 308. 1-2013 i ISO 3290-1: 2014. Twardość zostanie dostosowana do twoich wymagań.
https://www.bearingroller.com/rolling-elements/steel-ball/high-chrome-steel-balls.html
